
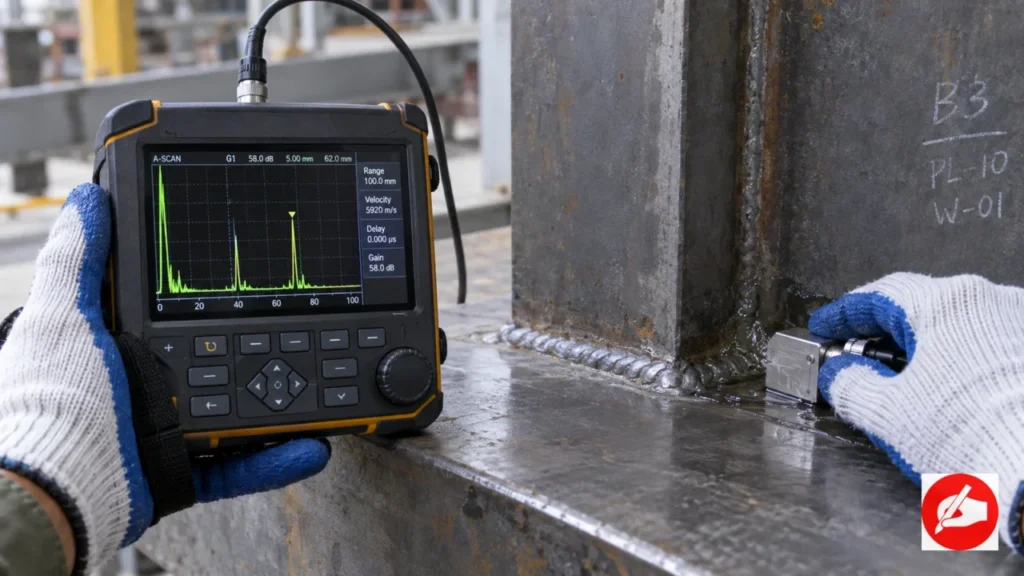
Ultrasonic flaw detector test adalah pengujian ultrasonik berbasis pulse-echo untuk mencari indikasi di dalam baja atau sambungan las. Alat mengirimkan gelombang melalui probe dan couplant, lalu merekam energi yang dipantulkan oleh batas material atau diskontinuitas. Tampilan A-scan membantu pemeriksa menilai waktu tempuh dan amplitudo gema untuk memperkirakan posisi reflektor.
Metode ini berbeda dari liquid penetrant yang terutama mencari diskontinuitas yang terbuka ke permukaan, dan berbeda dari thickness gauge yang fokus pada pengukuran jarak antara permukaan depan dan belakang. UFD dapat membantu menilai volume tertentu dari material, tetapi hasilnya tetap bergantung pada prosedur, kalibrasi, material, bentuk sambungan, akses scan, dan kemampuan pemeriksa.
Perbedaan Ultrasonic Flaw Detector, Thickness Gauge, dan UPV atau UPE
Ultrasonic flaw detector dirancang untuk mendeteksi dan mengevaluasi perubahan respons ultrasonik yang dapat berasal dari reflektor internal. Pada sambungan las, probe dapat memakai berkas lurus atau sudut, tergantung bentuk sambungan, arah cacat yang dicari, dan jalur suara yang dibutuhkan.
Thickness gauge juga memakai prinsip pulse-echo, tetapi tujuan utamanya mengukur ketebalan dari waktu pantul gema dinding belakang (back-wall echo). Perangkat ini tidak otomatis memberikan informasi yang cukup untuk mengklasifikasikan porositas, inklusi terak, atau kurang fusi di dalam las. Memilih thickness gauge untuk tugas flaw detection dapat menghasilkan data yang tidak menjawab pertanyaan inspeksi.
UPV pada beton biasanya membandingkan waktu tempuh gelombang antara titik pengirim dan penerima untuk menilai keseragaman atau indikasi kondisi beton. UPE memakai pendekatan pulse echo dari satu sisi beton dan dapat menyajikan profil internal. Keduanya bukan pengganti langsung UFD pada sambungan las baja karena material, frekuensi, probe, prosedur, dan tujuan evaluasinya berbeda.
Jenis Indikasi Internal pada Baja dan Sambungan Las
Porositas dapat menghasilkan refleksi dari rongga gas di dalam logam las. Inklusi terak dapat menjadi reflektor karena terdapat material nonlogam yang berbeda dari logam induk dan logam las. Kurang fusi atau penetrasi tidak penuh dapat menghasilkan respons kuat bila orientasi dan jalur berkas ultrasonik sesuai terhadap bidang diskontinuitas.
Retak menjadi tantangan karena responsnya dipengaruhi orientasi, ujung retak, keterbukaan, arah propagasi, dan posisi terhadap berkas. Retak yang sejajar dengan arah berkas atau berada pada posisi yang tidak terjangkau dapat menghasilkan respons berbeda dari retak yang tegak lurus terhadap berkas. Tidak adanya echo yang terbaca tidak sama dengan bukti bahwa semua retak tidak ada.
Indikasi juga dapat berasal dari geometri root, cap, toe, backing, perubahan ketebalan, atau permukaan yang tidak rata. Pemeriksa perlu membedakan bentuk sambungan dari reflektor yang dicari dengan bantuan gambar, prosedur, scan dari arah lain, dan referensi kalibrasi.
Kalibrasi, Pemilihan Probe atau Couplant, Akses Permukaan, dan Scan Plan
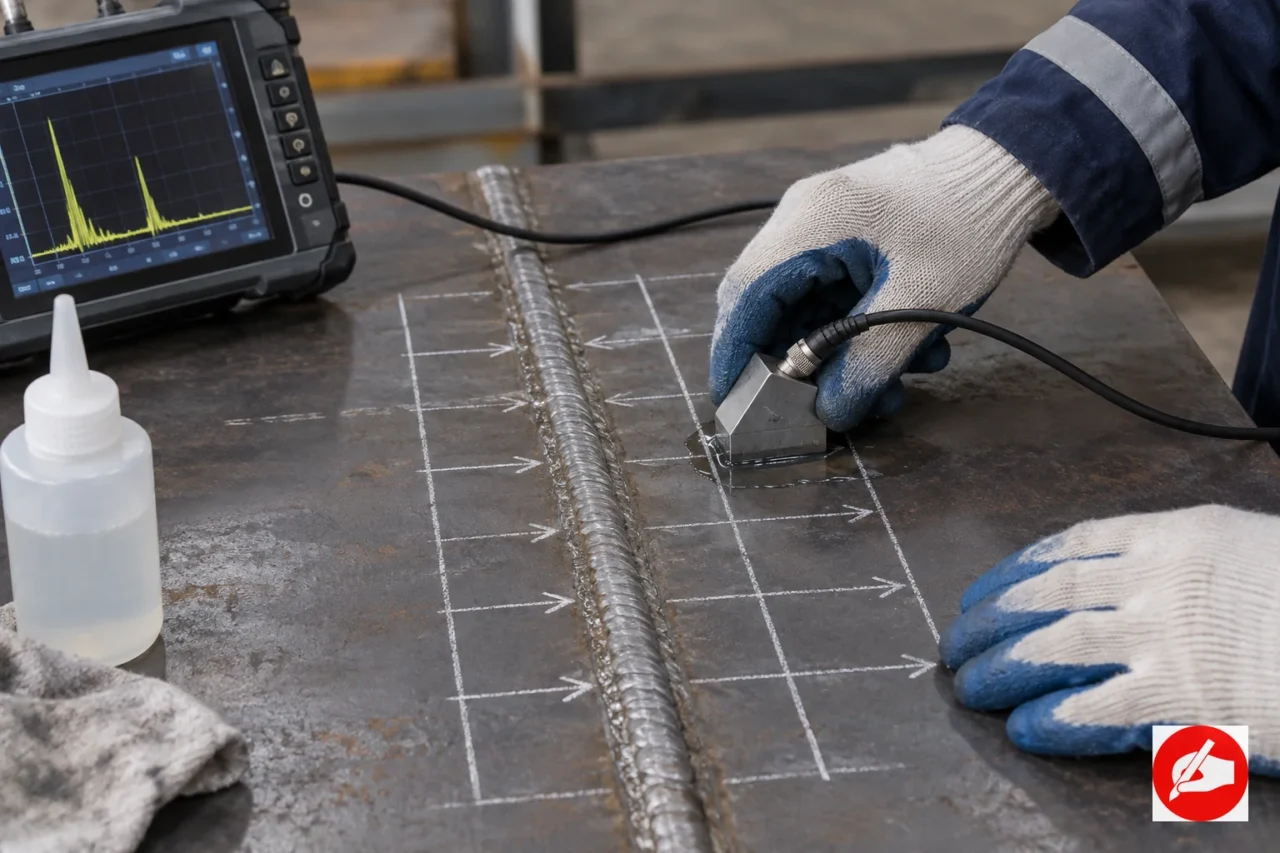
Sebelum pemindaian, alat dikalibrasi menggunakan blok atau reference standard yang sesuai dengan material, rentang jarak, dan teknik pemeriksaan. Kalibrasi membantu mengatur time base, sensitivitas, posisi gema, serta respons sistem probe dan kabel. Pemeriksaan ulang kalibrasi perlu dilakukan sesuai prosedur, terutama setelah perubahan pengaturan, probe, kabel, atau kondisi kerja.
Probe dipilih berdasarkan ketebalan, jenis baja, bentuk sambungan, arah cacat yang dicari, dan akses yang tersedia. Probe sudut dapat membantu mengarahkan berkas ke volume logam las dan area fusi, sedangkan probe lurus dapat digunakan pada kebutuhan tertentu di logam induk. Tidak ada satu sudut atau frekuensi yang cocok untuk semua komponen las.
Couplant mengurangi celah udara antara probe dan permukaan sehingga energi ultrasonik dapat masuk ke material. Jenis couplant, ketebalan lapisan, kebersihan permukaan, temperatur, dan kondisi lapisan pelindung perlu diperhatikan. Couplant yang tidak merata atau permukaan yang terlalu kasar dapat membuat amplitudo berubah tanpa perubahan pada diskontinuitas.
Rencana pemindaian harus menunjukkan identitas sambungan las, sisi dan arah pemindaian, area cakupan, posisi probe, indeks perpindahan, rentang alat, teknik evaluasi, dan cara mencatat indikasi. Untuk sambungan yang kompleks, scan dari lebih dari satu arah dapat membantu membedakan reflektor nyata dari respons geometri. Jika area tidak dapat diakses, keterbatasan cakupan harus ditulis di laporan.
Cara Membaca A-scan, Posisi Indikasi, dan Isi Laporan Hasil
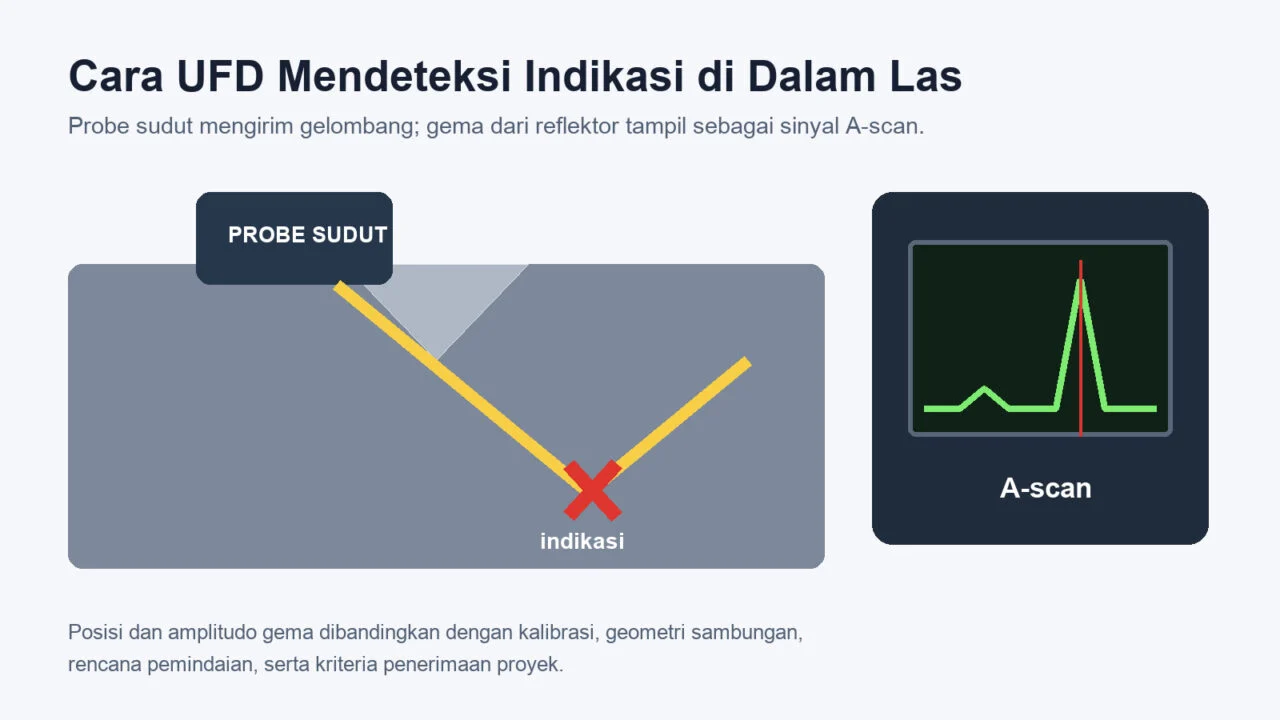
Pada A-scan, sumbu horizontal mewakili waktu tempuh atau jarak yang telah dikalibrasi, sedangkan sumbu vertikal menunjukkan amplitudo energi yang diterima. Echo pertama dapat berasal dari permukaan masuk, diikuti respons dari geometri atau reflektor internal, lalu gema dinding belakang (back-wall echo). Posisi gema membantu memperkirakan kedalaman atau sound path, tetapi klasifikasi memerlukan konteks teknik.
Pemeriksa menilai perubahan gema ketika probe digerakkan melewati area indikasi. Perubahan posisi, amplitudo, bentuk sinyal, dan respons dari arah probe lain dapat membantu memperkirakan lokasi serta karakter indikasi. Proses sizing dan penerimaan harus mengikuti prosedur dan kode yang dipakai, bukan sekadar tinggi satu puncak pada layar.
Laporan sebaiknya memuat identitas komponen dan weld, material serta ketebalan, tanggal, operator, alat, probe, couplant, blok kalibrasi, pengaturan, cakupan pemindaian, kondisi permukaan, posisi indikasi, sound path atau kedalaman perkiraan, amplitudo, ukuran bila ditentukan, foto atau rekaman data, serta rujukan kriteria penerimaan.
Istilah indikasi, diskontinuitas, dan defect perlu dipakai secara konsisten. Indikasi adalah respons yang perlu dievaluasi. Diskontinuitas adalah ketidakseragaman atau kondisi yang terdeteksi. Apakah kondisi itu dapat diterima atau harus diperbaiki ditentukan oleh spesifikasi, kode, gambar, dan tanggung jawab teknis proyek.
Keterbatasan Geometri, Coating, Akses, dan Kebutuhan Pemeriksaan Konfirmasi
ISO 17640:2018 terutama membahas UT manual pada sambungan las fusi material logam dengan kondisi dan ruang lingkup tertentu, termasuk ketebalan minimal, atenuasi, jenis material, dan temperatur. Penerapan di luar ruang lingkup tersebut memerlukan prosedur khusus dan pembuktian bahwa teknik dapat bekerja pada material serta sambungan yang diperiksa.
Butir yang tipis, berbutir kasar, sangat mengatenuasi gelombang, berbentuk kompleks, atau memiliki permukaan tidak rata dapat membatasi jarak dan kualitas sinyal. Coating tebal, karat, akses satu sisi, nozzle, stiffener, backing, dan area sempit juga dapat mengurangi cakupan atau mengubah bentuk gema.
Jika hasil meragukan, pemeriksaan dapat diulang dari arah lain atau dilengkapi visual, liquid penetrant untuk permukaan, radiografi, phased array, atau metode lain yang sesuai. Metode konfirmasi dipilih berdasarkan jenis material, risiko, akses, kebutuhan sizing, dan kriteria penerimaan. Pemeriksaan tambahan tidak boleh dipilih hanya karena menghasilkan gambar yang lebih menarik.
Menyusun Pemeriksaan UFD dari Data Material hingga Scan
Rencana UFD perlu dimulai dari pertanyaan pemeriksaan: apakah tim mencari indikasi pada logam dasar, sambungan las, area sekitar las, atau bagian yang mengalami beban dan riwayat perbaikan. Informasi material, ketebalan, jenis sambungan, akses permukaan, lapisan pelindung, serta arah tegangan membantu operator memilih konfigurasi pemeriksaan yang sesuai. Jika informasi awal tidak lengkap, batas kemampuan metode harus dinyatakan sejak perencanaan.
Mengapa Arah Scan Mempengaruhi Peluang Menemukan Indikasi
Orientasi cacat terhadap arah rambat gelombang dan sudut probe dapat memengaruhi kuatnya respons yang diterima. Karena itu, satu arah pemindaian belum tentu cukup untuk semua jenis indikasi. Pada sambungan las, area sekitar weld, toe, root, dan volume logam yang relevan perlu dipertimbangkan dalam rencana pemindaian. Pola scan, overlap, titik referensi, serta area yang tidak dapat dijangkau harus tercatat agar hasil dapat ditelusuri.
Operator juga perlu menjaga konsistensi couplant, kontak probe, kecepatan gerak, dan pengaturan alat selama pemeriksaan. Perubahan kondisi tersebut dapat mengubah tampilan A-scan atau mengurangi kemampuan menemukan indikasi kecil. Pemeriksaan permukaan sebelum pemindaian membantu menentukan apakah pembersihan, penghilangan lapisan pelindung lokal, atau metode tambahan diperlukan.
Kapan Hasil UFD Perlu Ditindaklanjuti
Indikasi yang muncul pada layar perlu dievaluasi terhadap posisi, bentuk respons, pengaturan alat, geometri komponen, dan kriteria penerimaan proyek. Hasil pemeriksaan awal tidak otomatis menentukan bahwa sambungan gagal atau aman. Jika respons tidak konsisten, lokasi sulit diakses, atau karakter indikasi belum jelas, insinyur dapat meminta scan tambahan, metode NDT pelengkap, atau evaluasi spesifik terhadap sambungan.
Laporan akhir sebaiknya menyertakan identitas komponen, material dan ketebalan yang diketahui, area pemeriksaan, alat dan probe, kalibrasi, couplant, sketsa atau referensi lokasi, hasil pemindaian, indikasi yang ditemukan, keterbatasan, dan rekomendasi. Dokumentasi yang lengkap memudahkan pemeriksaan ulang serta membantu menghubungkan hasil UFD dengan inspeksi visual dan riwayat fabrikasi.
FAQ
Apakah UFD dapat mendeteksi semua jenis retak pada sambungan las?
Tidak. Kemampuan deteksi dipengaruhi orientasi retak, ukuran, kedalaman, geometri sambungan, material, probe, akses, dan prosedur. Scan dari arah atau teknik lain mungkin diperlukan untuk meningkatkan peluang deteksi, dan hasil tetap perlu dibaca oleh personel yang kompeten.
Apa perbedaan UFD dengan liquid penetrant?
UFD menggunakan gelombang ultrasonik untuk mencari reflektor di dalam volume material. Liquid penetrant memanfaatkan kapilaritas untuk menunjukkan diskontinuitas yang terbuka ke permukaan. Keduanya dapat saling melengkapi, tetapi tidak memiliki jangkauan dan tujuan yang sama.
Apakah lapisan pelindung atau bentuk sambungan memengaruhi hasil ultrasonik?
Ya. Coating, kekasaran, geometri toe atau root, backing, stiffener, dan akses yang terbatas dapat mengubah kontak probe, jalur berkas, atau respons gema (echo). Kondisi tersebut perlu diperhitungkan dalam rencana pemindaian dan dicatat sebagai batas cakupan.
Diskusikan Kebutuhan Pemeriksaan UFD pada Baja dan Sambungan Las
Untuk mendiskusikan kebutuhan inspeksi pengelasan, akses pemindaian, kalibrasi, dan bentuk laporan indikasi, Anda dapat berkonsultasi melalui layanan pengujian material dan NDT Anabel. Lingkup pemeriksaan sebaiknya ditentukan dari material, bentuk sambungan, tujuan evaluasi, dan kriteria teknis proyek.
